La producción de varias telas de alta gama alcanza los 7 millones de metros anuales, incluida una amplia gama de nuevos productos de moda y artículos exquisitos, con una amplia cobertura de patrones de color.

Idioma
Tintes sintéticos en tejidos: una guía para el comprador sobre clases y solidez
2026-10-23
En marzo se aprobó en un laboratorio un pedido de 12.000 metros de pana de algodón de 14 columnas y se rechazó en mayo. La sombra hacía juego; la solidez no lo hizo. La tintorería había pasado de una ruta de tina a una ruta reactiva para fijar una fecha de entrega, y la orden de compra nunca mencionaba una clase de tinte.
Las decisiones sobre el tinte sintético se toman mucho antes de que la tela llegue a la mesa de corte y, por lo general, las toman personas que no estarán en la habitación cuando el cliente realice un lavado de ropa o un lavado a 40 grados. Lo que sigue es lo que los compradores de tejidos de algodón, mezclas celulósicas y telas estucadas necesitan en papel antes del siguiente pedido a granel: las familias de tintes que importan, cómo las limita la elección de fibras, cómo leer una inmersión de laboratorio, qué valores de solidez exigir y dónde el teñido a granel realmente sale mal.
Tintes sintéticos: una definición que sobrevive a una auditoría de fábrica
Un tinte sintético es un colorante sintetizado en una planta química a partir de productos intermedios petroquímicos o de alquitrán de hulla, y en el comercio se denomina mediante un número de índice de color (CI) que fija su familia química y el método utilizado para aplicarlo.
Mauveine, producida por William Perkin en 1856, fue el primer ejemplo comercial exitoso y en dos generaciones había desplazado al índigo natural, la rubia y la cochinilla del comercio textil europeo. Siguió la química de azo, antraquinona y ftalocianina, y el sistema de IC se construyó precisamente para que una fábrica de un país y una marca de otro pudieran discutir sobre la misma molécula por su nombre.
Definición de trabajo: un tinte sintético es un colorante orgánico fabricado a partir de productos intermedios petroquímicos o de alquitrán de hulla, especificado por número CI, clase de tinte y método de aplicación. Dos rollos de la misma marina pueden contener diferentes números de CI, diferente solidez y una carga de efluente completamente diferente.
"Navy" es un color, no una especificación. Ese azul marino podría ser un tinte reactivo sobre algodón, un tinte de tina sobre el mismo algodón, un tinte de azufre sobre una sarga de ropa de trabajo o un pigmento fijado en la superficie de una tela recubierta. En una caja de luz son indistinguibles. En una prueba de lavado, una mancha de cloro o una prueba de almacenamiento de dos años no se comportan en nada iguales. Un comprador que escribe sólo "azul marino, solidez al lavado 4-5" ha dejado la elección de la química en manos de la fábrica. La lógica de combinación de fibra y tinte detrás de esa elección se establece en este Guía para combinar tipos de tintes con fibras. .
Seis clases de tintes cubren la mayoría de los pedidos de tejidos y cada una falla de manera diferente
Seis familias de tintes abarcan casi toda la producción de prendas de vestir y textiles para el hogar, y el límite máximo de solidez que establece cada una es lo más útil para comparar cuando las cotizaciones llegan a diferentes precios.
| Clase de tinte | Fibras principales | Techo de solidez | donde muerde |
| reactivo | Algodón, viscosa, modal, tencel, lino | Lavar 4-5, ligero 4-5 | Fijación alrededor del 60-70 por ciento; 40-100 g/L de sal; el turquesa y varios azules se desvanecen primero |
| iva | Algodón, lino, mezclilla | Lavar 4-5, ligero 6-7 | Mayor costo químico; paso de reducción; gama limitada de tonos brillantes |
| directo | Algodón, viscosa | Lavar 2-3 sin fijar, 4 fijos | El fijador catiónico cambia de tono; frotamiento húmedo débil |
| azufre | Algodón, mezclilla, ropa de trabajo. | Lavar 4-5, ligero 3-4 | Efluentes que contienen sulfuros; solo oscuros; tonos tiernos sobre hilos finos |
| dispersar | Poliéster, acetato, nailon. | Lavar 4, ligero 5-6 | Migración térmica; mancha el lado de algodón de una mezcla |
| ácido | Lana, nailon, seda. | Lavar 4, ligero 4-5 | Sin afinidad por la celulosa; los tipos de complejo metálico añaden carga de efluentes |
Una oferta un 15 por ciento más barata normalmente se diferencia en la cuarta columna, no en la sombra.
Los sistemas de pigmentos y aglutinantes se encuentran justo fuera de esta lista y son importantes para las telas recubiertas, donde el color es una película superficial en lugar de una fibra que ha absorbido el tinte. Ésa es una discusión diferente con diferente comportamiento de abrasión y crocking.
Hacer coincidir la clase de tinte con la fibra establece el techo de solidez
La mezcla de fibras del pedido, no la carta de colores, decide qué clase de tinte está disponible, y la clase disponible establece un techo rígido que ninguna receta de acabado puede superar.
- Algodón y lino: reactivo es el valor predeterminado; La tina está especificada para ropa de trabajo, lavado industrial y cortinas que deben resistir la lejía.
- Viscosa, modal y tencel: los tintes reactivos se fijan bien, pero la fibra es sensible a los álcalis, por lo que la dosificación cáustica y el tiempo de dosificación controlan la pérdida de resistencia y la fibrilación de la superficie.
- Poliéster y polialgodón: disperso sobre el poliéster, reactivo sobre el algodón; en un solo baño, el tinte disperso puede manchar el lado del algodón y el calor durante el almacenamiento puede hacer que el tinte regrese a la superficie.
- Lana y mezclas de lana: tintes ácidos o de complejos metálicos, a menudo en dos etapas junto con el componente celulósico.
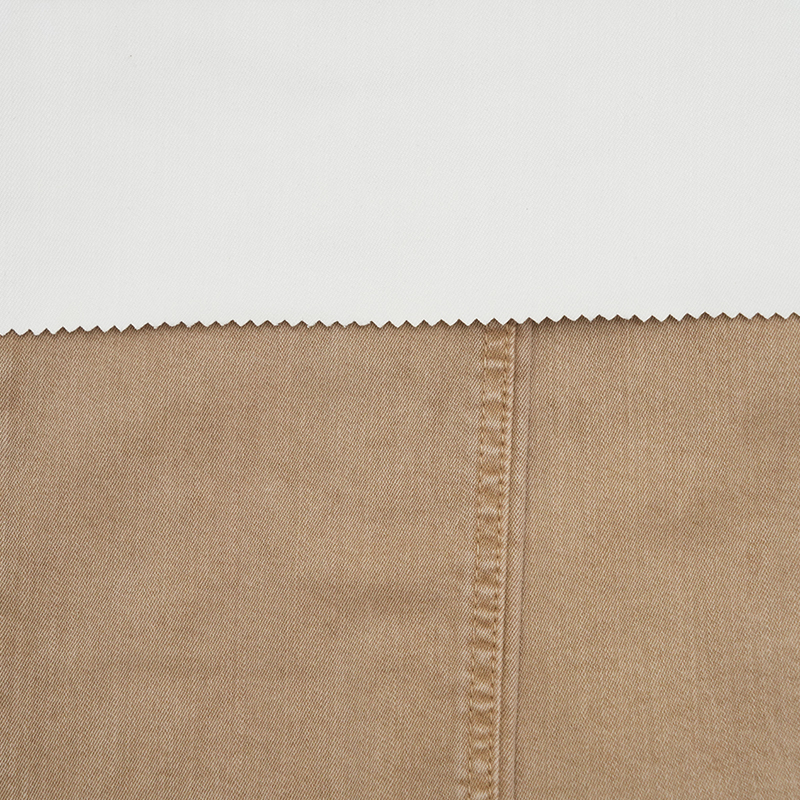 Tela teñida de sarga de algodón-tencel con estiramiento Esta sarga elástica de algodón-Tencel combina un tacto suave y transpirable con durabilidad y caída, lo que la hace relevante para ropa informal, de trabajo y de moda. Ver producto →
Se puede combinar un color en casi cualquier sustrato. Un estándar de solidez no puede hacerlo.
Esta es la razón por la que una fábrica que tiñe maravillosamente algodón puro aún puede tener dificultades con una sarga de algodón-tencel: la misma química reactiva se comporta de manera diferente cuando un tercio de la fibra es celulosa regenerada, y la secuencia de enjuague tiene que cambiar con ella.
Las inmersiones de laboratorio confirman el color, no el comportamiento de producción
Un análisis de laboratorio es un acuerdo de color, no un acuerdo de desempeño, así que trate la aprobación como el primero de cuatro pasos en lugar del final de la conversación.
- Primero arregle el estándar. Nombre los métodos de prueba antes de la primera inmersión: ISO 105-C06 para lavado, ISO 105-X12 para frotar, ISO 105-B02 para luz, con el iluminante (generalmente D65) y una tolerancia de sombra de delta E 1.0 o mejor en CMC 2:1.
- Aprobar el baño sobre el sustrato real. Una inmersión en el crudo de otra persona prueba muy poco; la preparación de tu propio tejido, su pH y su absorbencia son parte del resultado.
- Realice una prueba piloto de 50 a 100 metros en equipos de producción, luego mida la sombra en ambos orillos y en el centro, y al principio y al final del recorrido. Aquí es donde aparecen por primera vez el listado y el seguimiento.
- Conserve las primeras muestras a granel y vuelva a probar la solidez. El color medido en los primeros 10 metros no es un resultado global, ni tampoco una cifra de solidez obtenida de la inmersión de laboratorio.
El metamerismo es el fracaso silencioso. Dos muestras pueden coincidir bajo D65 y separarse bajo la cálida luz fluorescente de un taller. Pregunte siempre qué iluminantes se comprobaron y pida ver las lecturas, no el resumen.
Números de solidez que vale la pena escribir en la especificación
Cuatro valores medidos captan la mayoría de las disputas sobre el volumen: solidez al lavado, solidez al frote, solidez a la luz y tolerancia al color entre la inmersión y el volumen.
4-5 Lavado, ISO 105-C06
4 / 3 Frotar, seco/húmedo
4-5 Luz, ISO 105-B02
1.0 Delta E, CMC 2:1
Los tonos profundos son el punto de fracaso habitual. Frotar gotas húmedas cuando los residuos de tinte y suavizante no fijados se depositan en la superficie, y un enjabonado completo después de teñir a menudo compra medio punto. La solidez a la luz es la cifra que se cita con mayor frecuencia en la ficha técnica genérica de un proveedor; Pregunte por el resultado sobre su color, en su profundidad, medido por un laboratorio designado y medido después de un lavado doméstico y no sobre la muestra recién teñida.
Dónde sale mal el teñido a granel y cómo se ve
La mayoría de las fallas de color y solidez en masa son fallas de máquinas y procesos más que fallas químicas, y aparecen en los mismos seis lugares.
- Efecto de cola o final: la cabeza y la cola de un lote de plantilla o viga se tiñen a diferentes velocidades a medida que el baño se agota, dejando un gradiente mensurable a lo largo de la longitud.
- Listado: una diferencia de tono desde el orillo hasta el centro, generalmente debido a una presión desigual del acolchado, tensión de la trama o secado a lo ancho.
- Migración térmica: el tinte disperso sobre poliéster se desplaza a la superficie durante el almacenamiento o el prensado, lo que produce una falla por desintegración semanas después de que la mercancía pasó la inspección.
- Tinción cruzada: en una ruta de polialgodón de un solo baño, el tinte disperso que debería permanecer en el poliéster se deposita en el algodón y opaca la sombra.
- Bronceado y opacidad de la superficie: una reducción excesiva o una sobredosis de postratamiento catiónico cambia la superficie para que el color se vea más oscuro y gris que el baño.
- Fijación irregular: la dosificación desigual de álcali o el tiempo de dosificación inconsistente dejan parte del lote poco fijado y parte demasiado sombreado.
 Algodón preparado para teñir gama de telas Una gama de algodón PFD de siete tejidos para teñido de prendas, dirigida a marcas de venta rápida y líneas de comercio electrónico que necesitan ciclos de producción más cortos. Ver producto →
Varios de ellos comienzan antes del recipiente de tinte. El color grisáceo con absorbencia variable, apresto residual o un pH fuera de 6 a 7 producirá un resultado veteado que ninguna receta de tinte puede rescatar, razón por la cual existen programas preparados para teñir.
Costo, efluentes y la cuestión de la sostenibilidad
La ruta de teñido que cumple con las normas más barata suele ser la que fija la mayor cantidad de tinte, no la que tiene la menor factura química.
El teñido reactivo suele fijar entre el 60 y el 70 por ciento del tinte en la fibra; el resto se hidroliza y sale en el agua de lavado, junto con 40 a 100 g/L de sal en las vías de escape. El teñido en tina cuesta más por kilogramo pero alcanza una mayor solidez y no necesita sal. Los colores de azufre son económicos y fáciles de lavar, pero tienen una carga de sulfuro que requiere un tratamiento específico. Las listas de sustancias restringidas, ya sea el Anexo XVII de REACH, la lista propia de una marca o la lista restringida de fabricación ZDHC, empujan cada vez más a los compradores hacia rutas de alta fijación y bajas en sal por la misma razón: menos química entra, menos química sale.
Costo unitario más bajo
Vía directa o azufre, ciclos de aclarado más cortos, menor enjabonado. El ahorro aparece en la factura y nuevamente como reclamo cuando se prueba el roce húmedo o la solidez a la luz.
Riesgo total más bajo
Rutas reactivas o de tina de alta fijación, enjabonado completo, tratamiento de efluentes documentado. Mayor costo de productos químicos, menos retrabajos y una historia de solidez que puede transmitirle a un cliente.
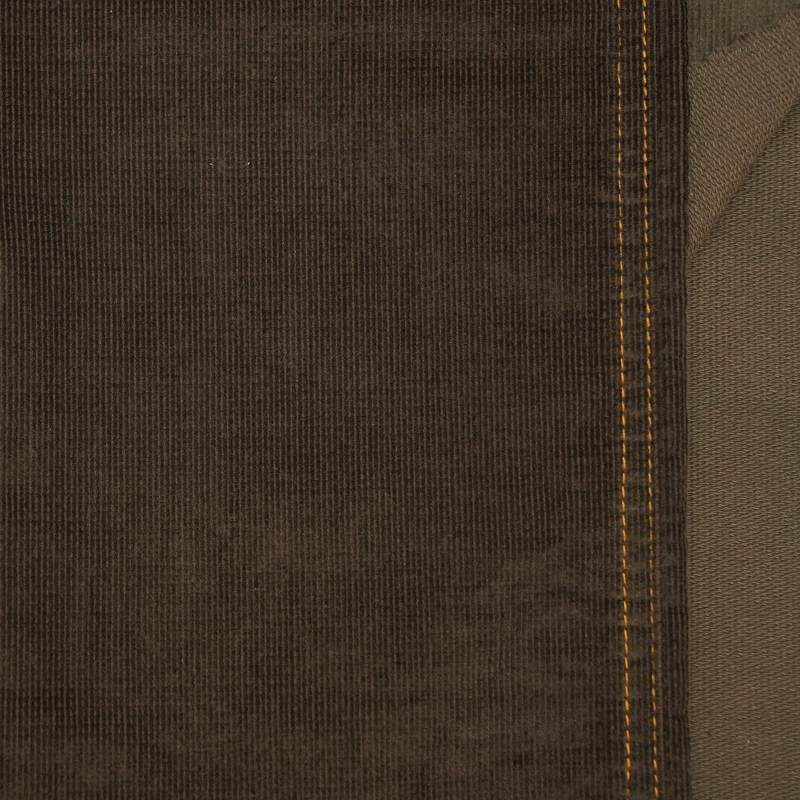
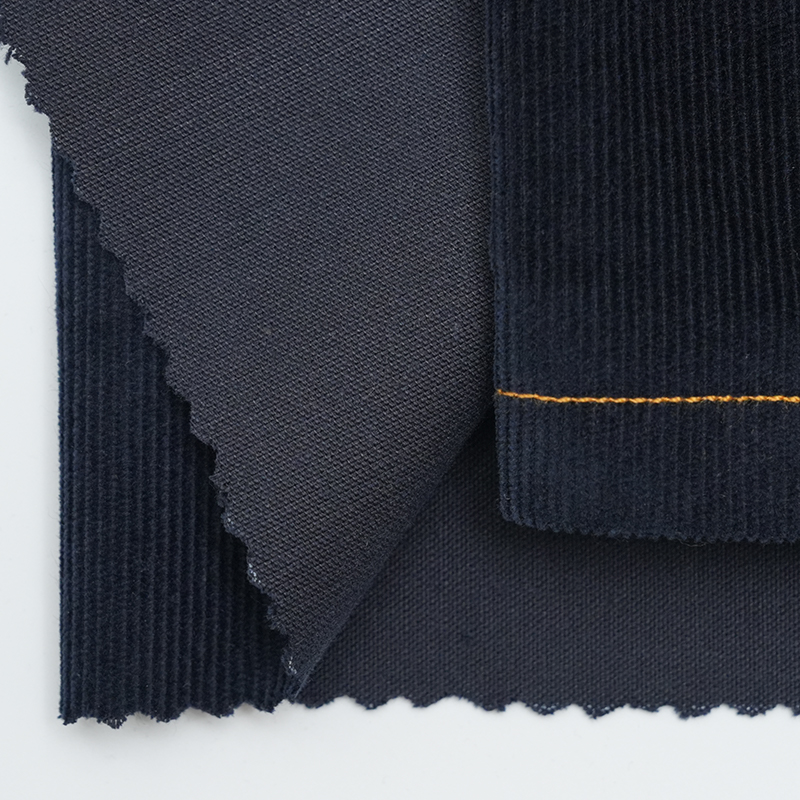 Tela teñida de pana de algodón reciclado GRS Una pana de algodón elástica con contenido reciclado que ofrece una sensación sustancial y durabilidad para aplicaciones de moda sostenible. Ver producto →
El contenido reciclado complica aún más el panorama: las fibras de algodón reciclado son más cortas y absorben el tinte de manera menos uniforme, por lo que la consistencia del tono depende más de la preparación y la mezcla que de la receta del color. Las opciones prácticas se revisan en este artículo sobre Métodos de teñido sostenibles y sus ventajas y desventajas. .
Qué poner en la orden de compra
Escriba la clase de tinte, el método de prueba y la tolerancia en el pedido, porque cualquier cosa que quede abierta se optimizará para el costo de la tintorería y no para su riesgo.
- Clase de tinte y referencia CI para cada color, no solo un número Pantone
- Sustrato, porcentajes de mezcla y fuente de crudo.
- Métodos de solidez con umbrales de paso, por profundidad de color
- Tolerancia de sombra en delta E CMC 2:1, más las bombillas a comprobar
- Límites de pH y absorbencia para productos preparados para teñir
- Lista de sustancias restringidas y su fecha de versión.
- Muestra de retención por lote, conservada durante al menos doce meses.
La muestra de retención es el seguro más barato de la lista. Cuando nueve meses después llega un pedido repetido y la sombra cambia, una muestra sellada del lote original resuelve la discusión en diez minutos y le indica al laboratorio qué dirección corregir.
Preguntas frecuentes
¿Los tintes sintéticos son peores para los textiles que los tintes naturales?
No inherentemente. Los tintes naturales necesitan mordientes, varían según la cosecha y rara vez reproducen un tono dentro de un delta E. La diferencia ambiental proviene de la tasa de fijación, la carga de sal y el tratamiento del efluente, no de si la molécula se produjo en una planta o se cultivó en un campo.
¿Cómo puedo saber si una tela fue teñida con tintes reactivos o de tina?
Solicite primero el número de CI que figura en la ficha técnica de la fábrica. Una prueba puntual con blanqueador con cloro diluido proporciona una indicación de campo, ya que la mayoría de los tintes de tina lo resisten mientras que muchos tintes reactivos no lo hacen, pero la lectura no es definitiva y no debe usarse como prueba contractual.
¿Qué tolerancia a la sombra es realista entre el baño de laboratorio y el producto a granel?
Delta E 1.0 o mejor en CMC 2:1 es realista para tonos medios sólidos en algodón. Los negros profundos, naves y mezclas a menudo necesitan 1,5, y la tolerancia debe medirse en tres puntos a lo ancho más la cabeza y la cola del lote.
¿Se puede volver a teñir un pedido al por mayor sin sombra?
A veces. Cubrir para oscurecer es común y generalmente seguro; Decapado y retintado se corre el riesgo de pérdida de resistencia, cambio de mango y un nuevo problema de metamerismo. Si el tono está apagado pero la solidez ya es marginal, volver a teñir rara vez mejora la situación.
Productos relacionados
-
- Address: No.8 Longxuan Road, Lijia Town, Distrito de Wujin, Changzhou, China
- Phone: +86-13301509168
- Email: [email protected]
- Enlaces rápidos
- Productos
- APOYO
- SOBRE NOSOTROS
- NOTICIAS
- Preguntas frecuentes
- Contáctenos
- Ser el primero en saber
- Para ofertas exclusivas y las últimas ofertas, regístrese ingresando su dirección de correo electrónico a continuación.
- Enlaces rápidos
Certificaciones relacionadas: